กระบวนการอัดรีดเป่าขึ้นรูปทำงานอย่างไร
การอัดรีดเป่าขึ้นรูปคืออะไร?
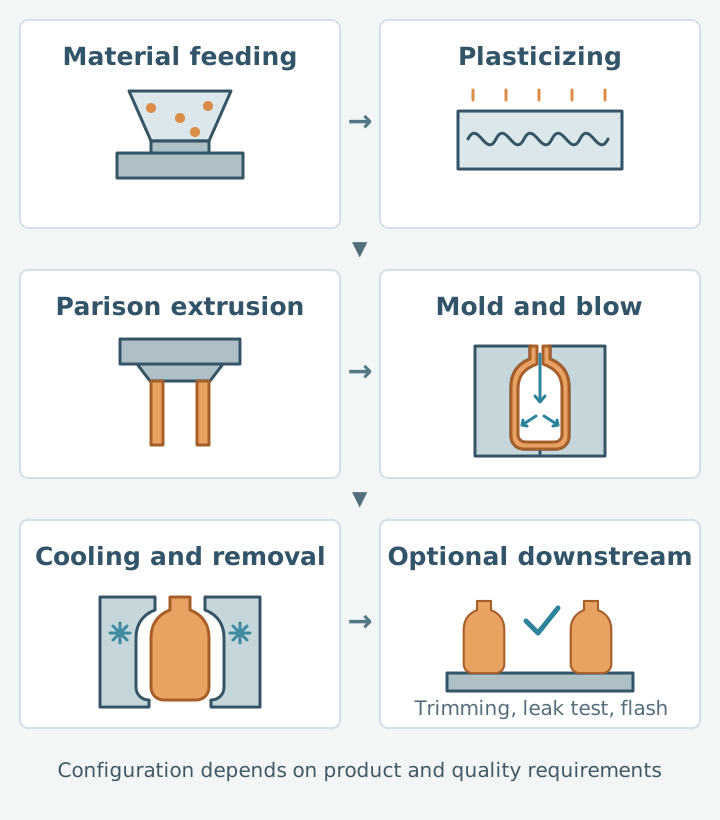
ภาพรวมกระบวนการ: การอัดรีดเป่าขึ้นรูปหลอมเทอร์โมพลาสติก อัดรีดผ่านหัวดายเป็นพาริสันแบบท่อ ปิดแม่พิมพ์รอบพาริสัน แล้วใช้ลมอัดเป่าให้แนบกับโพรงแม่พิมพ์ หลังเย็นตัวจึงนำชิ้นงานออก และอาจตัดแต่ง แต่งปากขวด ตรวจรั่ว และรีไซเคิลเศษ
วัสดุ ขนาด ความหนาผนัง การออกแบบแม่พิมพ์ การเป่า การเย็นตัว และอุปกรณ์หลังขึ้นรูปล้วนมีผลต่อรอบเวลาและคุณภาพ หน้านี้อธิบาย EBM ส่วนหน้าเปรียบเทียบกล่าวถึงการเลือก EBM, IBM และ SBM
วัสดุ ขนาด ความหนาผนัง การออกแบบแม่พิมพ์ การเป่า การเย็นตัว และอุปกรณ์หลังขึ้นรูปล้วนมีผลต่อรอบเวลาและคุณภาพ หน้านี้อธิบาย EBM ส่วนหน้าเปรียบเทียบกล่าวถึงการเลือก EBM, IBM และ SBM
กระบวนการหกขั้นตอนของการเป่าขึ้นรูปแบบอัดรีด
- 01เตรียมและป้อนวัสดุ
- 02หลอมวัสดุ
- 03อัดรีดพาริซอน
- 04ปิดแม่พิมพ์และเป่า
- 05หล่อเย็นและนำชิ้นงานออก
- 06กระบวนการหลังขึ้นรูป
ตามความจำเป็น
ควรตรวจสอบอะไรในการเตรียมและป้อนวัสดุ?
ตรวจสอบก่อนผลิต: ยืนยันเกรดวัสดุ ข้อกำหนดการอบแห้ง อัตราส่วนวัสดุใหม่ต่อวัสดุบด สีมาสเตอร์แบตช์ และการควบคุมสิ่งปนเปื้อน
ข้อจำกัดวัสดุ: การอบแห้ง ความแข็งแรงของหลอม และช่วงการแปรรูปต่างกันตามเกรด การระบุเพียง PE, PP หรือ PETG ไม่เพียงพอสำหรับเลือกค่าตั้ง แหล่งและขนาดวัสดุบด สิ่งปนเปื้อน และความสม่ำเสมอในการผสมมีผลต่อรูปลักษณ์ ความแข็งแรง และพฤติกรรมพาริสัน ผลิตภัณฑ์สัมผัสอาหารหรือทางการแพทย์ต้องควบคุมตามข้อกำหนดที่เกี่ยวข้อง
ข้อจำกัดวัสดุ: การอบแห้ง ความแข็งแรงของหลอม และช่วงการแปรรูปต่างกันตามเกรด การระบุเพียง PE, PP หรือ PETG ไม่เพียงพอสำหรับเลือกค่าตั้ง แหล่งและขนาดวัสดุบด สิ่งปนเปื้อน และความสม่ำเสมอในการผสมมีผลต่อรูปลักษณ์ ความแข็งแรง และพฤติกรรมพาริสัน ผลิตภัณฑ์สัมผัสอาหารหรือทางการแพทย์ต้องควบคุมตามข้อกำหนดที่เกี่ยวข้อง
วัสดุหลอมและสร้างพาริสันอย่างไร?
จุดควบคุม: วัสดุเข้าสู่กระบอกซึ่งสกรูลำเลียง ผสม และหลอมก่อนวัสดุหลอมไหลผ่านหัวดาย ออกจากช่องระหว่างแกนและดายเป็นพาริสันแบบท่อ อุณหภูมิแต่ละโซน ความเร็วสกรู ปริมาณอัดรีด และแรงเฉือนมีผลต่อคุณภาพหลอม ส่วนเส้นผ่านศูนย์กลาง ความยาว น้ำหนัก การพองหลังออกจากดาย และการหย่อนของพาริสันมีผลต่อการกระจายความหนาผนัง
สัญญาณที่ควรตรวจ: หากพาริสันเยื้องศูนย์ ม้วน ขาด หย่อนเร็ว หรือมีน้ำหนักต่างกันระหว่างรอบ ให้ตรวจวัสดุ หัวดาย และสภาวะอัดรีดตามลำดับ อุณหภูมิสูงขึ้นไม่ได้ดีเสมอไป ความร้อนเกินอาจทำให้วัสดุเสื่อม จุดดำ หรือการอัดรีดไม่เสถียร
สัญญาณที่ควรตรวจ: หากพาริสันเยื้องศูนย์ ม้วน ขาด หย่อนเร็ว หรือมีน้ำหนักต่างกันระหว่างรอบ ให้ตรวจวัสดุ หัวดาย และสภาวะอัดรีดตามลำดับ อุณหภูมิสูงขึ้นไม่ได้ดีเสมอไป ความร้อนเกินอาจทำให้วัสดุเสื่อม จุดดำ หรือการอัดรีดไม่เสถียร
การปิดแม่พิมพ์ การเป่า และการทำให้เย็นส่งผลต่อการขึ้นรูปอย่างไร?
หลักการขึ้นรูป: เมื่อพาริสันถึงความยาวที่ตั้งไว้ แม่พิมพ์จะปิดและหนีบบริเวณบน ล่าง หรือหูจับ หัวเป่าหรืออุปกรณ์ลมส่งลมอัดให้พาริสันแนบโพรงแม่พิมพ์ จากนั้นทำให้เย็นจนชิ้นงานคงรูป ตำแหน่งแม่พิมพ์และการออกแบบส่วนหนีบตัดมีผลต่อการปิดผนึก ครีบ และความแข็งแรงรอยหนีบ
ความเสี่ยงด้านคุณภาพ: แรงดัน จังหวะเป่า และการระบายอากาศของแม่พิมพ์มีผลต่อการขึ้นรูป การเย็นตัวขึ้นกับทางน้ำ วัสดุ ความหนาผนัง และรูปทรง หากเย็นไม่พออาจบิดงอหรือเสียรูปตอนถอด ส่วนการเย็นนานเกินไปลดกำลังผลิต
ความเสี่ยงด้านคุณภาพ: แรงดัน จังหวะเป่า และการระบายอากาศของแม่พิมพ์มีผลต่อการขึ้นรูป การเย็นตัวขึ้นกับทางน้ำ วัสดุ ความหนาผนัง และรูปทรง หากเย็นไม่พออาจบิดงอหรือเสียรูปตอนถอด ส่วนการเย็นนานเกินไปลดกำลังผลิต
นำชิ้นงานออก ตัดแต่ง และแต่งปากขวดอย่างไร?
วิธีตกแต่ง: หลังเย็นตัว นำชิ้นงานออกด้วยมือหรืออุปกรณ์ แล้วตัดครีบบริเวณบน ล่าง หูจับ และปากขวดตามแบบ สายการผลิตอาจใช้การตัดครีบในแม่พิมพ์ การตัดอัตโนมัติ การตัดปากขวด หรือการตัดแบบหมุน แต่ไม่ใช่ทุกผลิตภัณฑ์ต้องใช้อุปกรณ์เหมือนกัน
เงื่อนไขระบบอัตโนมัติ: วิธีตัดต้องเหมาะกับวัสดุ โครงสร้างปากขวด ตำแหน่งครีบ กำลังผลิต และมาตรฐานรูปลักษณ์ เพื่อไม่ให้ชิ้นงานเสียหายหรือขอบไม่ผ่านเกณฑ์ ก่อนทำอัตโนมัติควรยืนยันตัวอย่างก่อนตัด ตำแหน่งครีบ ขนาดปากขวด รอบเวลาเป้าหมาย และคุณภาพขอบที่ยอมรับได้
เงื่อนไขระบบอัตโนมัติ: วิธีตัดต้องเหมาะกับวัสดุ โครงสร้างปากขวด ตำแหน่งครีบ กำลังผลิต และมาตรฐานรูปลักษณ์ เพื่อไม่ให้ชิ้นงานเสียหายหรือขอบไม่ผ่านเกณฑ์ ก่อนทำอัตโนมัติควรยืนยันตัวอย่างก่อนตัด ตำแหน่งครีบ ขนาดปากขวด รอบเวลาเป้าหมาย และคุณภาพขอบที่ยอมรับได้
รวมการตรวจรั่ว รีไซเคิลเศษ และระบบอัตโนมัติอย่างไร?
การรวมสายการผลิต: อาจเพิ่มการตรวจรั่ว ตรวจด้วยภาพ ติดฉลาก ลำเลียง บรรจุ และบดครีบตามข้อกำหนดผลิตภัณฑ์และคุณภาพ การตรวจรั่วต้องเหมาะกับปริมาตรภาชนะ เกณฑ์รั่ว และรอบเวลา
ข้อจำกัดการรีไซเคิล: การบดครีบกลับมาใช้ขึ้นอยู่กับวัสดุ การควบคุมสิ่งปนเปื้อน รูปลักษณ์ ความแข็งแรง และข้อกำหนดที่เกี่ยวข้อง ผลิตภัณฑ์หลายชั้นกั้น สัมผัสอาหาร หรือทางการแพทย์ไม่อาจสมมติว่าเศษทั้งหมดนำกลับสู่ชั้นเดิมได้
ข้อจำกัดการรีไซเคิล: การบดครีบกลับมาใช้ขึ้นอยู่กับวัสดุ การควบคุมสิ่งปนเปื้อน รูปลักษณ์ ความแข็งแรง และข้อกำหนดที่เกี่ยวข้อง ผลิตภัณฑ์หลายชั้นกั้น สัมผัสอาหาร หรือทางการแพทย์ไม่อาจสมมติว่าเศษทั้งหมดนำกลับสู่ชั้นเดิมได้
สายการเป่าขึ้นรูปแบบอัดรีด
พารามิเตอร์และข้อมูลวิศวกรรมใดส่งผลต่อคุณภาพ?
รายการตรวจสอบ: การเตรียมวัสดุ การหลอม การสร้างพาริสัน การปิดแม่พิมพ์ การเป่า การเย็นตัว และการตกแต่งล้วนมีผลต่อน้ำหนัก ความหนาผนัง รูปลักษณ์ ขนาด และอัตราชิ้นงานดี ตารางใช้จัดประเด็นประเมิน ส่วนค่าตั้งจริงต้องทดลองกับผลิตภัณฑ์และเครื่อง
การประเมินทางวิศวกรรม: Jonh Huah ผลิตเครื่องอัดรีดเป่าขึ้นรูปในไต้หวันตั้งแต่ปี 1976 โดยประเมินเครื่องจากความจุ เกรดวัสดุ น้ำหนัก แม่พิมพ์ ความหนาผนัง กำลังผลิต การตรวจรั่ว และระบบอัตโนมัติหลังขึ้นรูป โปรดเตรียมแบบหรือภาพ ขนาด ความจุ น้ำหนัก เกรดวัสดุ ความหนาผนัง จำนวนคาวิตี้ เป้าหมายชิ้นต่อชั่วโมง และข้อกำหนดทดสอบรั่วและตกกระแทก
การประเมินทางวิศวกรรม: Jonh Huah ผลิตเครื่องอัดรีดเป่าขึ้นรูปในไต้หวันตั้งแต่ปี 1976 โดยประเมินเครื่องจากความจุ เกรดวัสดุ น้ำหนัก แม่พิมพ์ ความหนาผนัง กำลังผลิต การตรวจรั่ว และระบบอัตโนมัติหลังขึ้นรูป โปรดเตรียมแบบหรือภาพ ขนาด ความจุ น้ำหนัก เกรดวัสดุ ความหนาผนัง จำนวนคาวิตี้ เป้าหมายชิ้นต่อชั่วโมง และข้อกำหนดทดสอบรั่วและตกกระแทก
| ขั้นตอน | พารามิเตอร์สำคัญ | ผลที่พบบ่อย |
|---|---|---|
| เตรียมวัสดุ | การอบแห้ง การผสม อัตราส่วนวัสดุบด | ฟอง จุดดำ ความแข็งแรง รูปลักษณ์ |
| หลอมและสร้างพาริสัน | อุณหภูมิ ความเร็วสกรู ปริมาณอัดรีด รูปแบบความหนา | คุณภาพหลอม น้ำหนัก การกระจายผนัง |
| ปิดแม่พิมพ์และเป่า | ตำแหน่ง รอยหนีบตัด แรงดัน จังหวะ ระบายอากาศ | การขึ้นรูป การปิดผนึก ครีบ ผิว |
| ทำให้เย็นและถอดแบบ | อุณหภูมิและอัตราการไหลของน้ำ เวลา อุณหภูมิถอดแบบ | รอบเวลา การบิดงอ การหดตัว |
| ตกแต่ง | ตัดแต่ง แต่งปากขวด ตรวจรั่ว รีไซเคิล | คุณภาพปากขวด การปิดผนึก อัตราชิ้นงานดี การควบคุมวัสดุ |